Bakalit (termoset) parçalarda çapak alma: BCA yöntemi
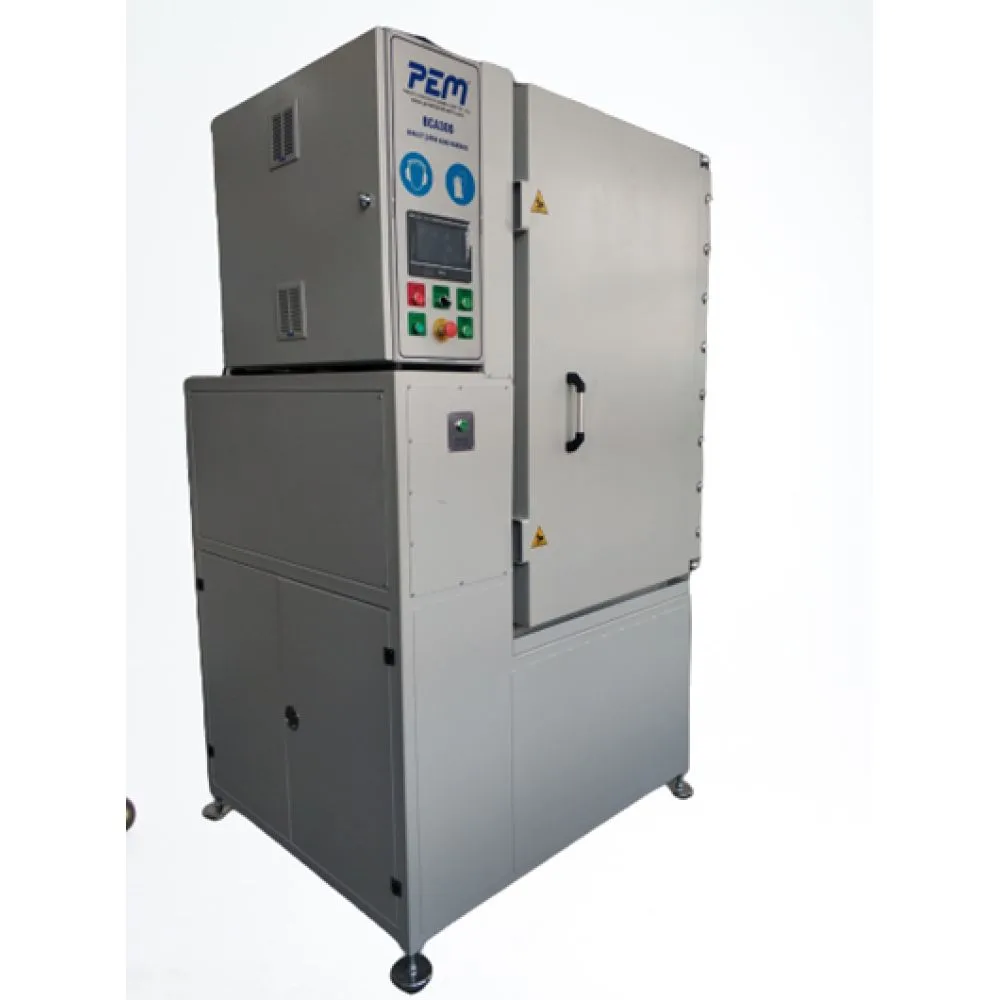
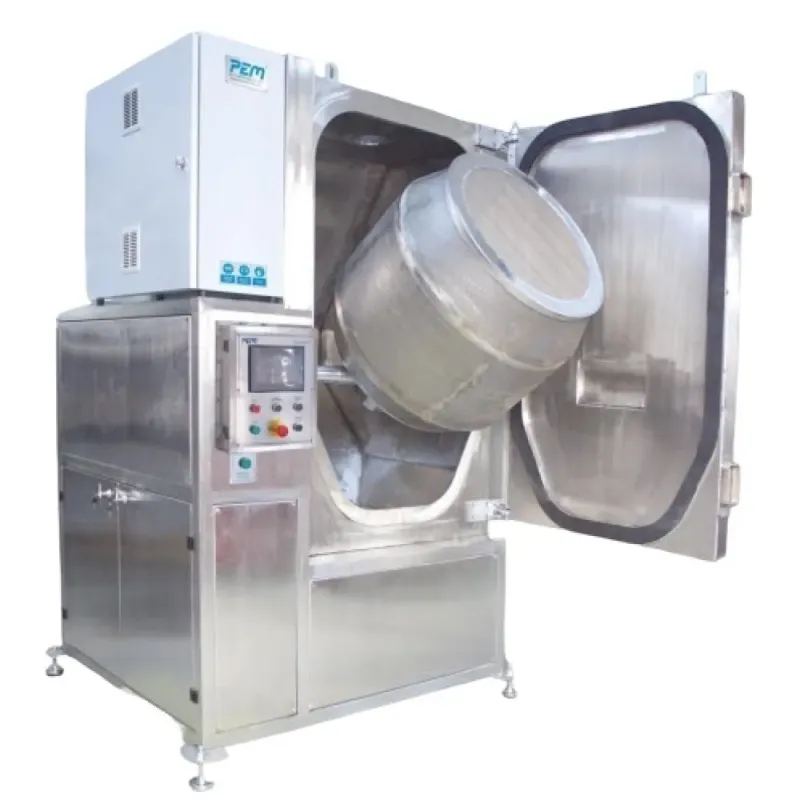
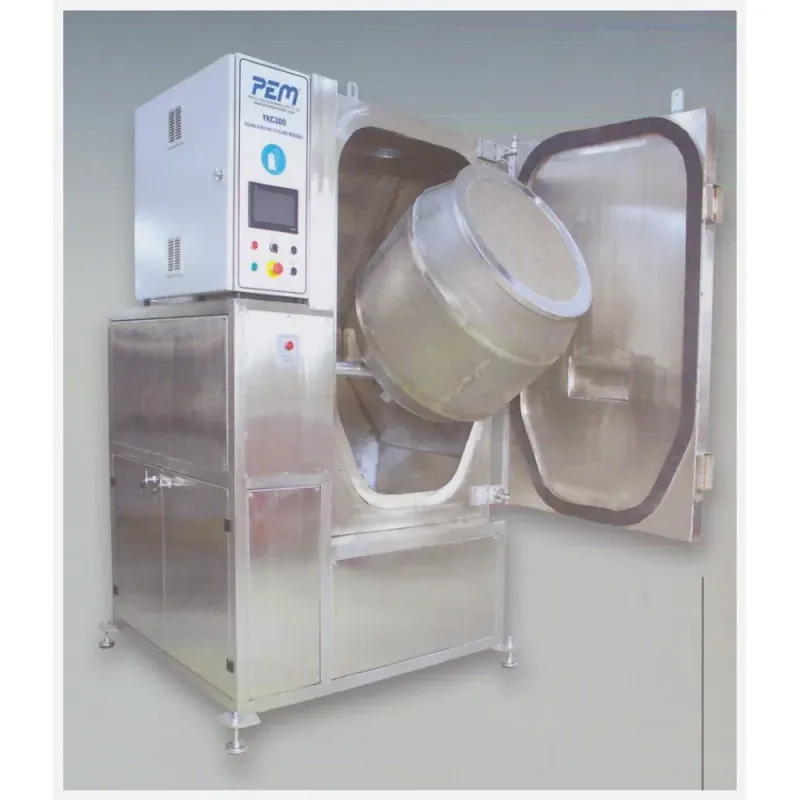
Bakalit ve diğer termoset parçalar kırılgan olduğu için bıçakla çapak alma kenar kırıklarına yol açar. BCA yöntemi, 30° eğimli tambur ve türbin granül bombardımanıyla çapağı 8-10 dakikalık çevrimde ince toz halinde ayırır.
Bakalit, fenol-formaldehit reçinesinin dolgu maddeleriyle karıştırılıp ısı ve basınç altında kalıplanmasıyla elde edilen ilk sentetik plastiktir. Günümüzde fenolik, üre ve melamin reçineleri gibi termoset plastiklerin genel adı olarak da kullanılır. Bu malzemelerin ortak özelliği, kalıpta bir kez sertleştikten sonra yeniden eritilememesi ve yüksek sıcaklığa, elektriğe ve kimyasallara dayanıklı, ancak kırılgan bir yapıya sahip olmasıdır. Bu kırılganlık, çapak alma işlemini kauçuktan farklı bir probleme dönüştürür.
Termoset parçalarda çapak sorunu
Pres kalıplamada hammadde kalıp boşluğunu doldurduktan sonra birleşim hattından taşar ve sertleşerek ince bir çapak oluşturur. Termoset çapak, kauçuk çapağından farklı olarak zaten sert ve kırılgandır; ancak parçanın kendisi de aynı kırılganlığa sahiptir. Bıçakla ya da zımparayla müdahale, parçanın kenarlarında kırık ve çatlağa yol açar. Elle çapak alma hem yavaştır hem de parça kaybı yüksektir. Bu nedenle termoset parçalarda çapağı, parçayı zorlamadan kıracak ve toz haline getirecek bir yöntem gerekir.
BCA yöntemi: eğimli tambur ve türbin
Prestij Endüstri'nin BCA bakalit çapak alma makinesi, soğutma gerektirmeden çalışır; çünkü termoset çapak oda sıcaklığında zaten kırılgandır. İşlem şöyle ilerler:
- Parçalar, yaklaşık 30° eğimli delikli bir tambura yüklenir. Eğim, parçaların tambur içinde sürekli yuvarlanmasını ve her yüzeyin sırayla türbine dönmesini sağlar.
- Tambur dönerken yüksek devirli bir türbin, plastik granülleri parçaların üzerine fırlatır.
- Granüller ince çapağa çarptığında onu kırar; çapak gövdeye göre çok ince olduğu için parça yüzeyi etkilenmez.
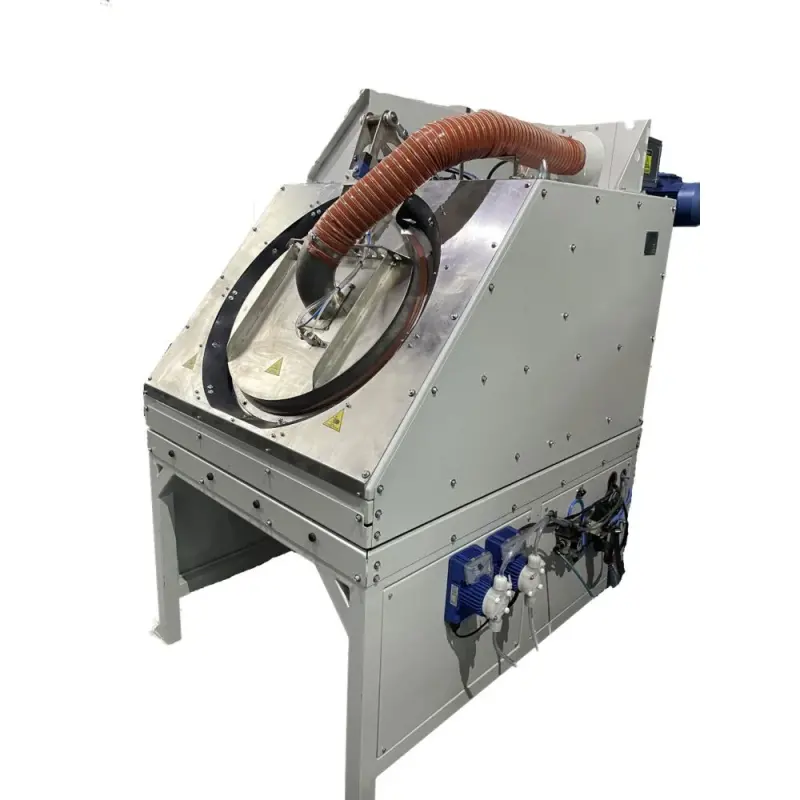
- Kırılan çapak ince toz haline gelir ve tamburun deliklerinden emiş sistemine geçer.
- Çevrim tamamlandığında parçalar ve granüller elek üzerinden ayrılır; granüller yeniden kullanılır.
Neden 30° eğim?
Tambur açısı, parçaların dolaşım yolunu belirler. Çok düşük açıda parçalar tamburun dibinde yığılır ve türbine yalnızca üst yüzeyleri açık kalır. Çok yüksek açıda ise parçalar tambur ağzına kayar ve kontrolsüz hareket eder. 30° civarındaki eğim, parçaların yavaşça yuvarlanarak her yüzeyini granül akışına çevirmesini sağlar; kırılgan parçalar için gerekli olan yumuşak hareketi korur.
Çevrim süresi
Tipik bir çevrim 8-10 dakika sürer. Süre, çapağın kalınlığına, parça geometrisine ve tamburun doluluk oranına göre reçetede ayarlanır. Çok uzun çevrim parça kenarlarında istenmeyen aşınmaya yol açabileceği için, süre deneme partileriyle belirlenir ve kontrol paneline kaydedilir.
Çapak toz halinde ayrışır
Kauçuk çapak almada çapak küçük parçacıklar halinde kalırken, termoset çapak türbin bombardımanıyla ince toz haline gelir. Bu toz, çalışma ortamına yayılmaması için tamburun altından emişle toplanır ve filtreye alınır. Emiş sistemi, hem çalışan sağlığı hem de granüllerin tozla kirlenmemesi için makinenin ayrılmaz parçasıdır.
Granül seçimi
Granülün sertliği ve boyutu, hangi çapağın kırılabileceğini ve parça yüzeyinin nasıl etkileneceğini belirler. Daha büyük granül kalın çapak için gereken enerjiyi sağlarken, küçük granül ince kenarlı ve hassas parçalarda tercih edilir. Granül zamanla aşınır ve boyutu küçülür; belirli aralıklarla elenerek tazelenmesi, sonuçların tutarlı kalması için gereklidir.
Hangi sektörler kullanıyor?
- Elektrik malzemesi: Priz ve anahtar gövdeleri, sigorta kapakları, klemens ve izolatörler. Termosetin elektriksel yalıtımı ve ısı dayanımı bu sektörde vazgeçilmezdir; çapaksız kenar, montaj ve görünüm için şarttır.
- Mutfak eşyası: Tencere ve tava sapları, kapak tutamakları, düğmeler. Isıya dayanıklı sapların elle temas eden yüzeylerinde çapak kabul edilmez.
- Otomotiv: Fren sistemleri ve motor bölmesindeki ısıya dayanıklı parçalar, şanzıman ve direksiyon bileşenleri, elektrik bağlantı gövdeleri.
- Beyaz eşya ve aydınlatma: Fırın düğmeleri, ampul duyları, ısıya maruz kalan kapak ve tutamaklar.
Mekanik yöntemle karşılaştırma
| Kriter | Elle / bıçakla çapak alma | BCA yöntemi |
|---|---|---|
| Parça kırılma riski | Yüksek | Düşük |
| Sonuç tutarlılığı | Operatöre bağlı | Reçeteye bağlı, tekrarlanabilir |
| İşçilik | Parça başına | Parti başına |
| Toz kontrolü | Zor | Emiş sistemiyle kapalı |
| İç kanal ve girintiler | Ulaşılamaz | Granül akışı ulaşır |
Reçete oluşturma ve kalite kontrol
Yeni bir termoset parça için reçete, küçük bir deneme partisiyle oluşturulur. Önce kısa bir çevrimle başlanır, parçalar büyüteç altında incelenir ve çapağın tamamen ayrılıp ayrılmadığına, kenarlarda beyazlama ya da mikro çatlak olup olmadığına bakılır. Çapak kaldıysa süre kademeli olarak uzatılır; kenarlarda aşınma başladıysa türbin devri düşürülür ya da daha küçük granüle geçilir. Doğru sonuç veren süre, devir ve granül kombinasyonu ürün koduyla birlikte kontrol paneline kaydedilir. Seri üretimde her partiden birkaç parçanın görsel kontrolü, granülün aşınmasına ya da hammadde partisindeki farklılıklara bağlı sapmaların erken fark edilmesini sağlar. Parçaların kalıptan çıktıktan sonra tamamen soğumasının beklenmesi de önemlidir; sıcak termoset henüz tam sertliğine ulaşmadığı için kenar hasarına daha açıktır.
Sonuç
Termoset parçalarda çapak alma, kırılgan malzemeyi zorlamadan ince çapağı toz haline getirmeyi gerektirir. Eğimli tambur, türbin granül bombardımanı ve emişli toz toplama bir araya geldiğinde, 8-10 dakikalık bir çevrimle bir parti parça çapaksız hale gelir. Prestij Endüstri, BCA makinesini kauçuk sektöründeki CDM deneyiminden yola çıkarak termoset üreticileri için uyarlamış ve yerli üretimle hem yedek parça hem de reçete desteği sunmaktadır.