Kauçuk ve silikon üreticileri için üretim sonrası hat planlaması
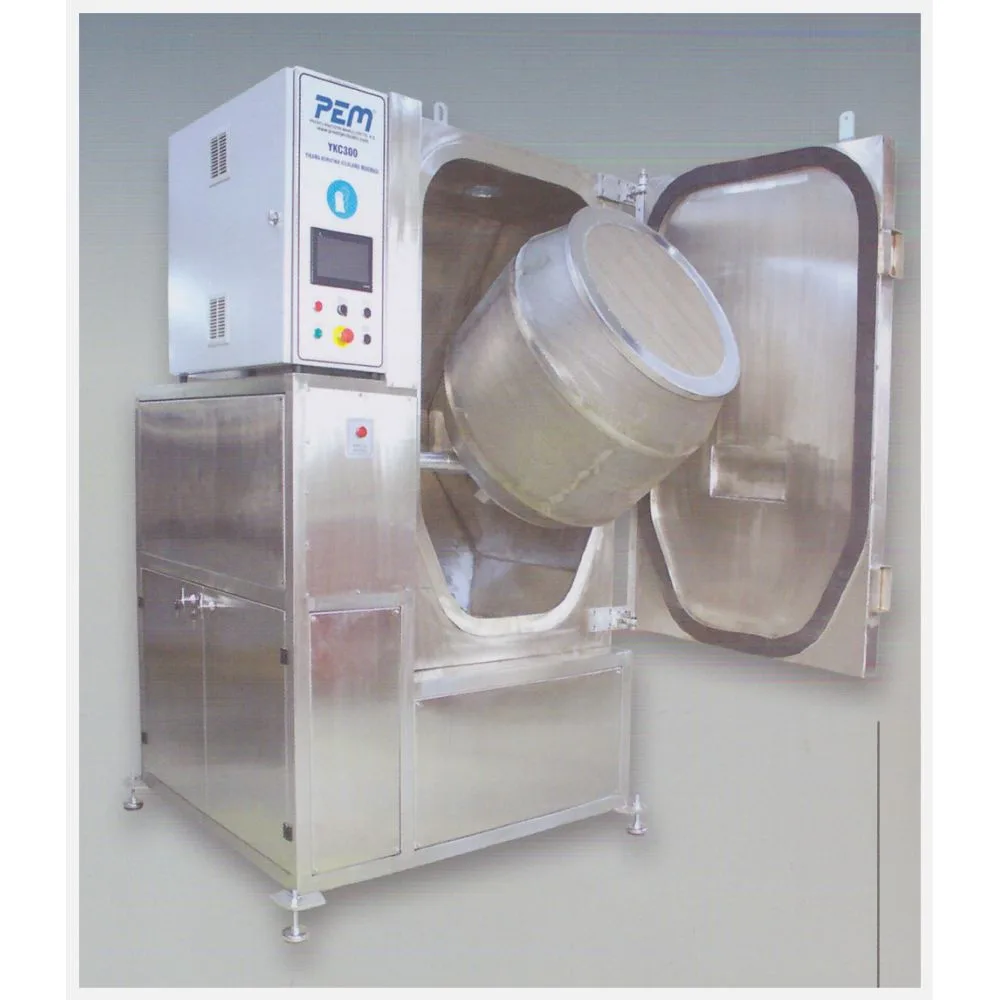
Kalıptan çıkan parça çapak alma, yıkama-cilalama, kurutma ve gerekirse boyama adımlarından geçer. Bu yazıda makineler arası kapasite dengesini, yerleşimi ve yük kaldırma ile otomatik kurutma sistemlerinin ergonomiye katkısını ele alıyoruz.
Kauçuk ve silikon parça üretiminde kalıplama presi çoğu zaman yatırımın merkezinde durur; ancak kalıptan çıkan parçanın müşteriye gönderilecek hale gelmesi için birkaç işlem adımından daha geçmesi gerekir. Bu adımların her biri ayrı bir makine, ayrı bir operatör ve ayrı bir bekleme alanı anlamına gelir. Üretim sonrası hattın bütün olarak planlanması, hem kapasiteyi hem de işçilik maliyetini belirler. Bu yazıda, kalıptan çıkan bir parçanın tipik yolunu ve bu yolu planlarken dikkat edilecek noktaları ele alıyoruz.
Parçanın yolu
Elastomer parçaların büyük çoğunluğu kalıptan çıktıktan sonra şu sırayı izler:
- Çapak alma: Kalıp birleşim hattındaki ince fazlalık, soğuk (kriyojenik) çapak alma makinesinde sıvı azotla kırılganlaştırılarak alınır. Bu adım parçanın boyutsal ve işlevsel kalitesini belirler.
- Yıkama ve cilalama: Çapak tozu, kalıp ayırıcı ve yağ kalıntısı yıkanır; parçaya silikon cila uygulanır. Cila, montaj kolaylığı ve parçaların birbirine yapışmaması için gereklidir.
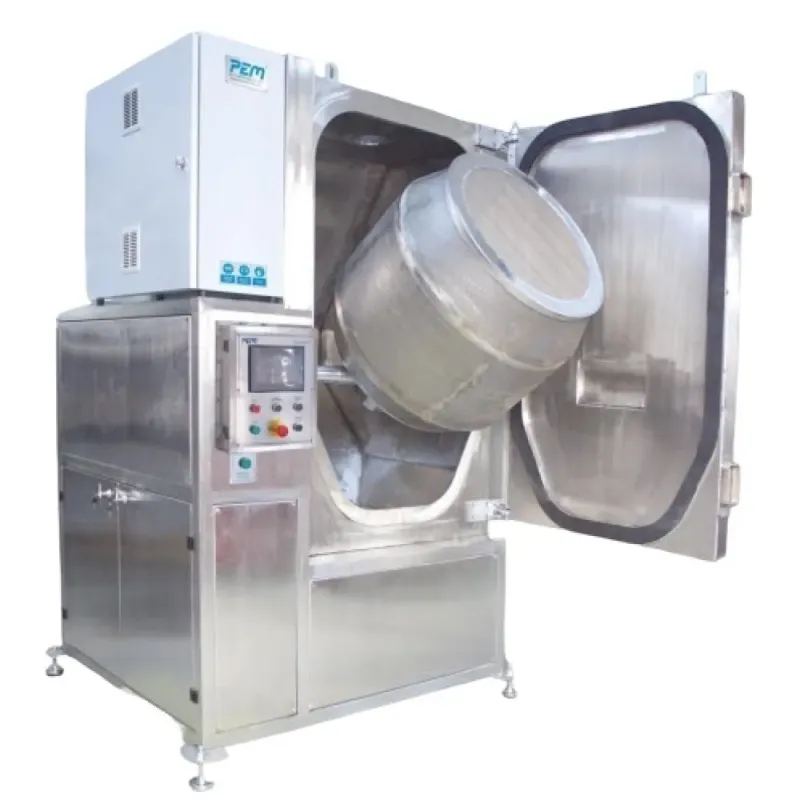
- Kurutma: Yıkama sonrası parçalar sıcak havayla kurutulur. Yıkama, kurutma ve cilalamayı bir arada yapan makinelerde bu adım aynı çevrimin içindedir; ayrı yıkama sistemlerinde ise bağımsız bir kurutucu gerekir.
- Boyama (gerekirse): Renkli görünüm ya da işaretleme istenen parçalar tamburlu boya makinesinde toplu olarak boyanır.
- Kontrol ve paketleme: Görsel ya da otomatik kontrolden geçen parçalar sayılarak paketlenir.
Her ürün bu adımların hepsinden geçmez. Boyama yalnızca belirli ürünlerde vardır; bazı silikon parçalarda cila istenmez. Hat planlaması, hangi ürün grubunin hangi adımlardan geçtiğinin net bir tablosuyla başlamalıdır.
Kapasite dengesi
Hattaki her makinenin parti büyüklüğü ve çevrim süresi farklıdır. Soğuk çapak alma makinesi bir partiyi belirli bir sürede işlerken, yıkama makinesinin sepeti farklı bir hacme ve farklı bir çevrim süresine sahiptir. Bu farklar dengelenmezse bir makinenin önünde yığılma, diğerinde boş bekleme oluşur.
Dengeyi kurarken şu adımlar izlenir:
- Her ürün grubu için saatlik hedef parça sayısı belirlenir.
- Her makinenin parti başına parça sayısı ve çevrim süresi (yükleme ve boşaltma dahil) ölçülür; buradan saatlik kapasite çıkar.
- En düşük saatlik kapasiteye sahip makine darboğazdır; hattın gerçek çıkışını bu makine belirler.
- Darboğaz, ya daha büyük kapasiteli bir modelle ya da paralel ikinci bir makineyle giderilir; alternatif olarak darboğazdan önceki makine daha küçük partilerle çalıştırılarak ara stok küçültülür.
Pratikte çapak alma genellikle en uzun çevrime sahip adımdır, çünkü soğutma süresi parça kütlesine bağlıdır. Bu nedenle yıkama ve kurutma kapasitesi çapak alma çıkışına göre, boyama kapasitesi ise yalnızca boyanan ürünlerin oranına göre seçilir.
Yerleşim ve malzeme akışı
Makinelerin fiziksel sırası parçanın akış yönüyle aynı olmalıdır; geri dönüşlü akış hem taşıma süresini hem de karışıklığı artırır. Sıvı azot tankının çapak alma makinesine yakın olması, yıkama makinesinin su ve gider bağlantısına, boya makinesinin ise egzoz çıkışına yakın konumlandırılması kurulum maliyetini düşürür. Makineler arası alan, bir partinin tamamını taşıyan kasaların durabileceği kadar geniş tutulmalıdır.
Ergonomi: yük kaldırma ve otomatik kurutma
Üretim sonrası hatta operatörün en ağır işi, dolu sepet ve tamburları makinelerden alıp bir sonrakine yüklemektir. Dolu bir sepet, el gücüyle güvenle taşınamayacak kadar ağır olabilir; elle kaldırma hem iş güvenliği riski hem de vardiya boyunca verim kaybı demektir. Bu noktada iki yardımcı sistem devreye girer:
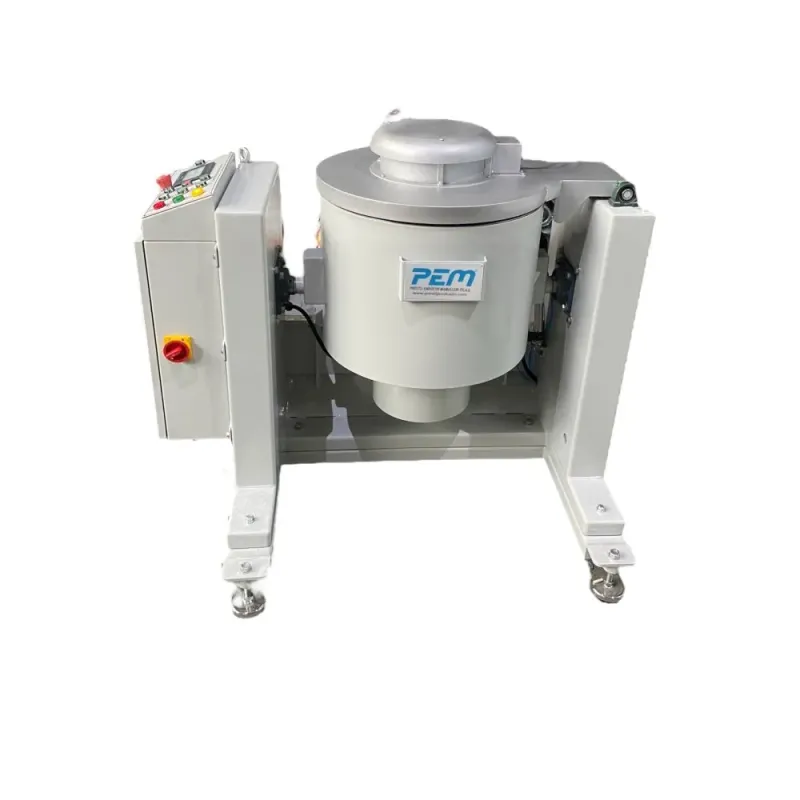
- Devirmeli yük kaldırma sistemi (DYS): Dolu sepeti ya da kasayı makine yükleme yüksekliğine kaldırır ve devirerek boşaltır. Operatör yalnızca sepeti sisteme takar ve komut verir. Özellikle yıkama ve çapak alma makinelerinin yüklenmesinde fiziksel yükü ortadan kaldırır.
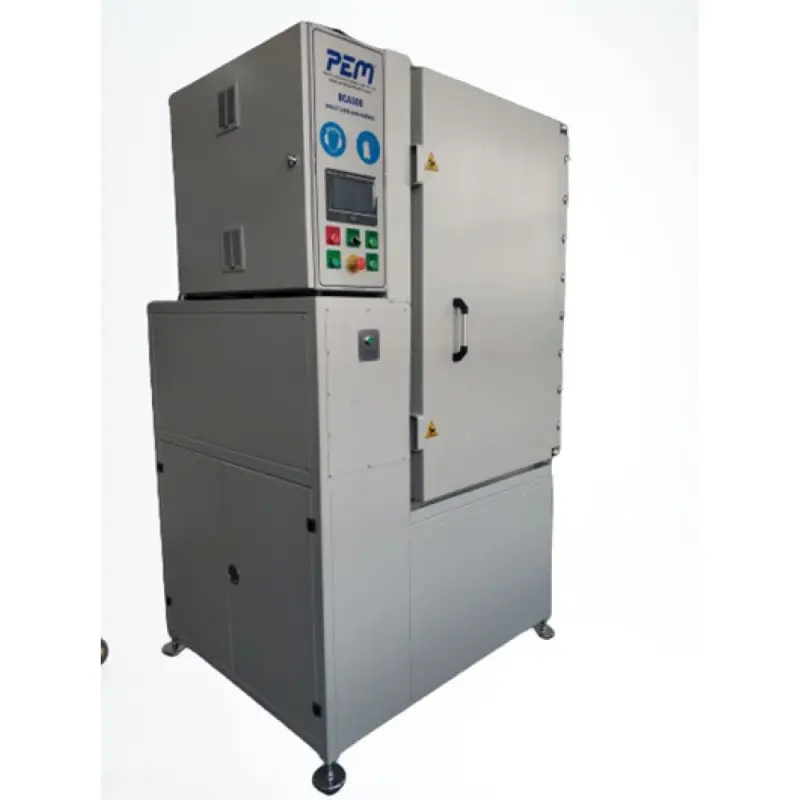
- Otomatik kurutma sistemi (OKS): Yıkama sonrası parçaları operatör müdahalesi olmadan kurutma aşamasına taşır ve kurutur. Yıkama çıkışı ile kurutma arasındaki bekleme ortadan kalkar; parçalar ıslak halde beklemediği için leke ve yeniden kirlenme riski azalır.
Bu iki sistem birlikte kullanıldığında, bir operatör birden fazla makineyi yönetebilir. İşçilik maliyeti düşerken operatörün dikkati yükleme ve boşaltma yerine kalite kontrolüne ve reçete takibine yönelir.
Reçete ve izlenebilirlik
Hat üzerindeki her makinenin kendi reçetesi vardır: çapak almada sıcaklık, türbin devri ve süre; yıkamada sıcaklık, deterjan ve cila dozajı; boyamada kat sayısı ve kurutma süresi. Reçetelerin ürün koduyla eşleştirilmesi ve her makinede aynı kodla çağrılması, ürün değişiminde hata payını azaltır. Prestij Endüstri'nin makinelerinde reçeteler kontrol panelinde saklanır; endüstriyel otomasyon geçmişimiz bu entegrasyonu hat seviyesinde planlamamıza olanak tanır.
Yerli üretim, yedek parça ve servis
Üretim sonrası hattaki makineler günde birçok çevrim yapar ve aşınan parçaları vardır: granül, elekler, filtreler, dozaj pompası membranları, rezistanslar. İthal bir makinede bu parçaların temini haftalar alabilir ve hat o süre boyunca durur. Yerli üretimde yedek parça stoktan sağlanır, servis ekibi kısa sürede ulaşabilir, reçete sorunları çoğu zaman telefonla çözülebilir. Prestij Endüstri, İstanbul İkitelli OSB'deki tesisinde CDM, YKC, DK, PEM, BCA, OKS ve DYS makinelerinin tamamını üretmekte; hat planlamasında parti büyüklüğü ve çevrim süresi hesaplarında müşterileriyle birlikte çalışmaktadır.
Sonuç
Üretim sonrası hat, tek tek makinelerin değil bir bütünün planlanmasıdır. Parçanın yolu netleştirildikten sonra kapasite dengesi kurulur, yerleşim akış yönüne göre yapılır, yük kaldırma ve otomatik kurutma ile ergonomi sağlanır. Doğru planlanan bir hat, aynı operatör sayısıyla daha yüksek çıkış ve daha tutarlı kalite verir.