Kauçuk parçalarda soğuk çapak alma nedir?
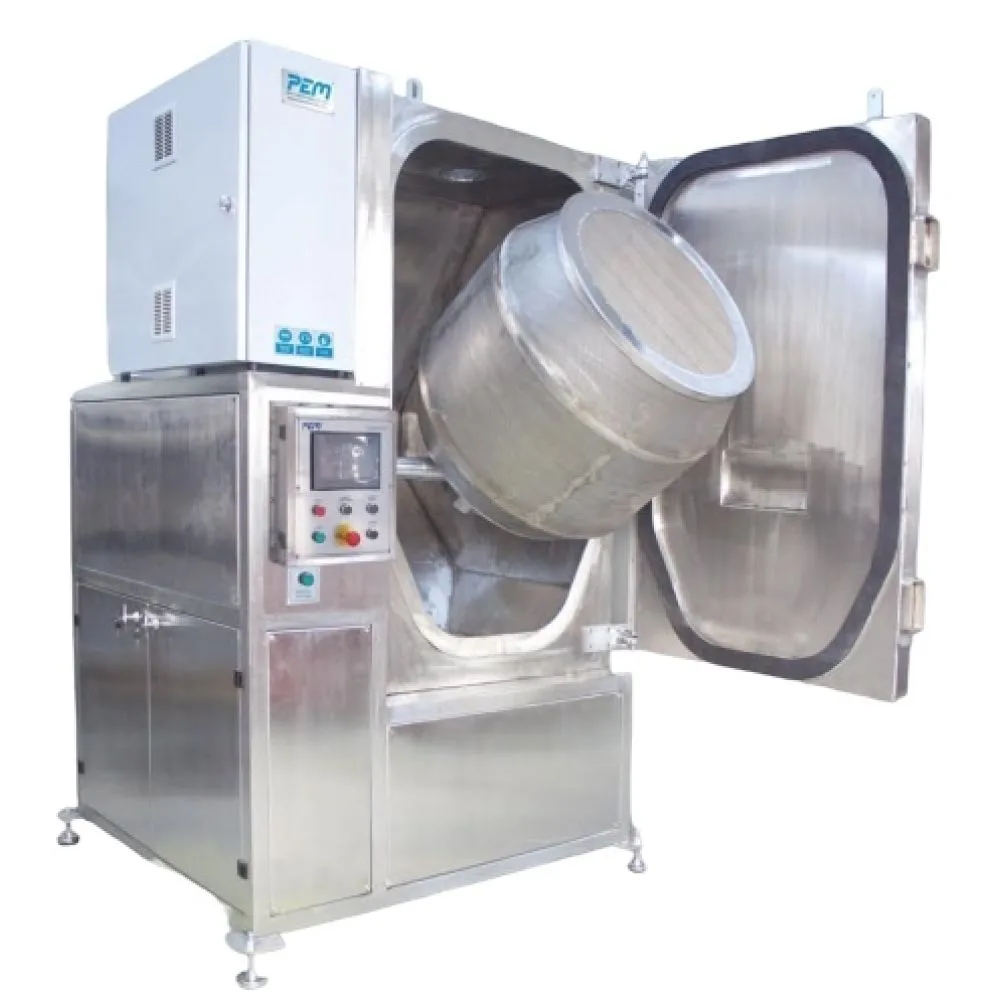
Soğuk çapak alma, kauçuk ve silikon parçalardaki ince çapağı sıvı azotla kırılganlaştırıp granül bombardımanıyla kırar. Bu yazıda yöntemin prensibini, mekanik yöntemlere üstünlüğünü, uygun parçaları ve azot tüketimini düşürme yollarını anlatıyoruz.
Kalıptan çıkan hemen her kauçuk parçanın kenarında ince bir fazlalık kalır. Kalıp yarımlarının birleşim hattında, hava tahliye kanallarında ve pim boşluklarında oluşan bu ince film tabakasına çapak denir. Çapak, parçanın görünümünü bozduğu gibi sızdırmazlık yüzeyinde kaldığında contanın asıl işlevini de tehlikeye atar. Bu nedenle kauçuk, silikon ve benzeri elastomer parçaların üretiminde çapak alma, kalıplama kadar önemli bir işlem adımıdır.
Çapak neden oluşur?
Enjeksiyon, transfer veya pres kalıplama yöntemlerinin hepsinde hammadde kalıp boşluğunu doldururken bir miktar fazlalık kalıp birleşim yüzeylerine taşar. Kalıbın aşınması, kapanma kuvvetinin yetersiz kalması ya da bilinçli olarak fazla malzeme kullanılması çapağın kalınlığını artırır. Çapak tamamen önlenemeyeceği için üretim sonrası güvenilir bir temizleme yöntemi gerekir.
Mekanik yöntemlerin sınırları
Geleneksel olarak çapak elle, bıçakla, zımparayla ya da yırtma düzenekleriyle alınır. Bu yöntemler küçük adetlerde işe yarasa da birkaç temel sorun taşır:
- Elastomer malzeme oda sıcaklığında esnektir; bıçak çapağı kesmek yerine iter, çoğu zaman parçanın kendisi zarar görür.
- İşçilik yoğundur ve sonuç operatörün dikkatine bağlı olduğu için parçadan parçaya değişir.
- Karmaşık geometrili, iç kanallı veya çok küçük parçalarda bıçağın ulaşamadığı bölgeler kalır.
Kriyojenik (soğuk) çapak alma prensibi
Soğuk çapak alma, elastomerlerin düşük sıcaklıkta davranış değiştirmesine dayanır. Her kauçuk ve silikon karışımının bir camsı geçiş sıcaklığı vardır; bu sıcaklığın altına inildiğinde malzeme sertleşir ve kırılgan hale gelir. Çapak, parçanın gövdesine göre çok ince olduğu için çok daha hızlı soğur ve önce kırılganlaşır. Bu farkı kullanan makine, çapağı kırıp dökerken parçanın gövdesini esnek bırakmayı başarır.
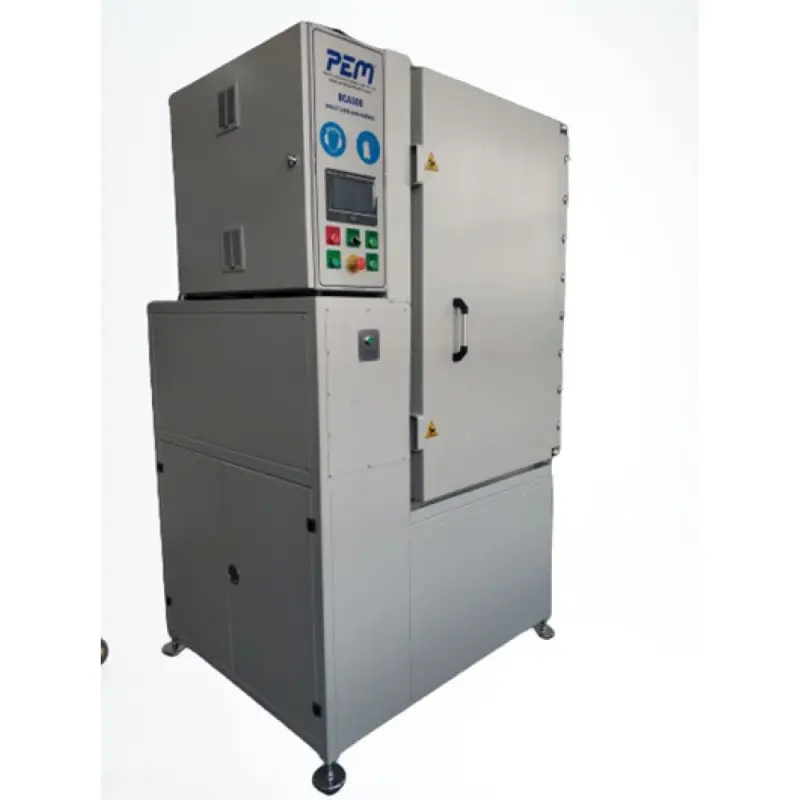
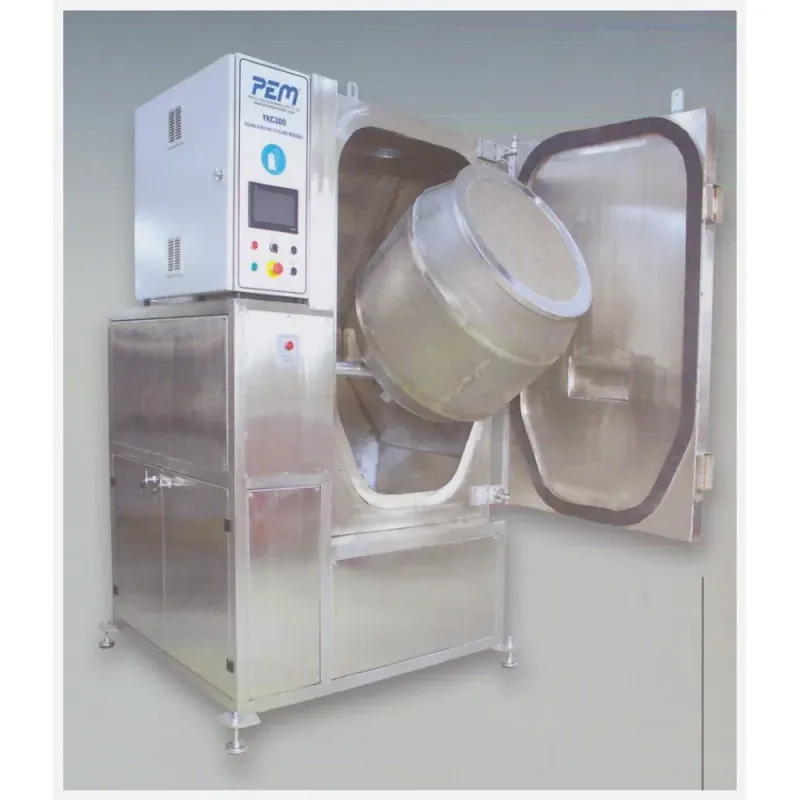
Prestij Endüstri'nin CDM serisi soğuk çapak alma makinelerinde işlem şu adımlarla ilerler:
- Parçalar delikli bir tambura yüklenir ve tambur yalıtımlı işlem haznesine yerleştirilir.
- Hazneye sıvı azot püskürtülür; sıcaklık reçeteye göre belirlenen değere kadar düşürülür ve bu seviyede tutulur.
- Tambur dönerken parçalar birbirine sürtünür; aynı anda yüksek devirli türbin, plastik granülleri parçaların üzerine fırlatır.
- Granül bombardımanı kırılganlaşan çapağı kırar; parça gövdesi ise esnekliğini koruduğu için hasar görmez.
- Çevrim bitince karışım elek sisteminden geçer; parçalar, granüller ve çapak tozu birbirinden ayrılır.
Tambur, türbin ve granül: üç bileşenin uyumu
Sonucun kalitesi bu üç bileşenin birlikte ayarlanmasına bağlıdır. Tambur devri parçaların haznedeki hareketini, türbin devri granülün çarpma enerjisini, granül boyutu ise hangi inceliğe kadar çapağın alınabileceğini belirler. Hassas o-ringlerde düşük türbin devri ve küçük granül, kalın cidarlı keçelerde ise daha yüksek enerji tercih edilir. Reçete, parça geometrisine ve malzeme sertliğine göre deneme çevrimleriyle oluşturulur ve kontrol paneline kaydedilir.
Çok katlı elek sistemi
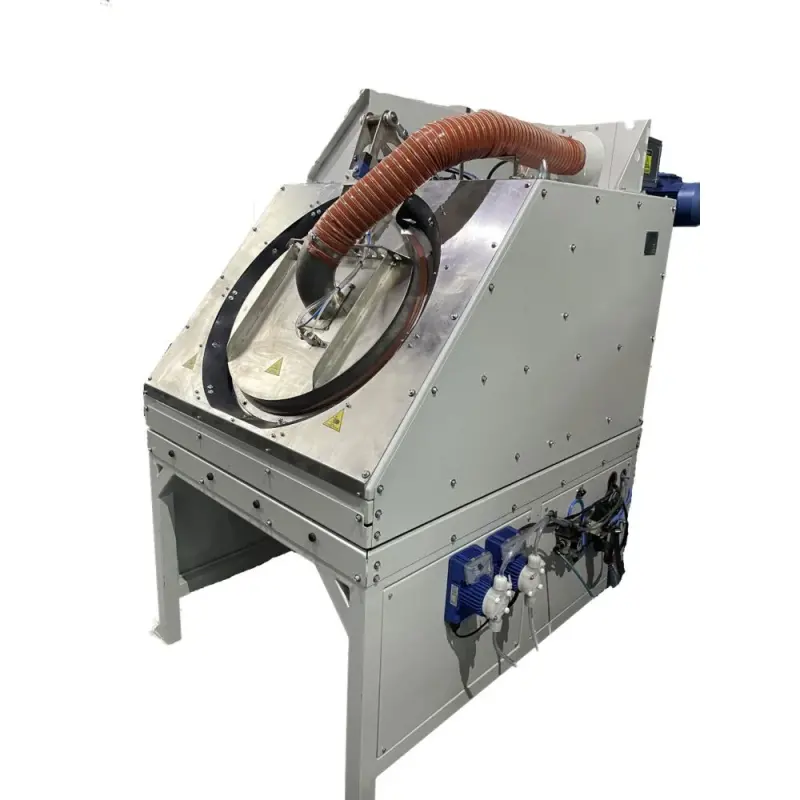
Çevrim sonunda hazneden çıkan karışımda üç ayrı fraksiyon bulunur: temizlenmiş parçalar, yeniden kullanılacak granüller ve ince çapak tozu. CDM makinelerinde iki ya da üç katlı elek bu ayrımı tek geçişte yapar. Üst kat parçaları tutar, orta kat granülü geri kazanır, en alta inen toz ise atık olarak toplanır. Elek gözlerinin parça boyutuna göre seçilmesi, küçük parçaların granülle karışmasını önler.
Hangi parçalar için uygun?
Yöntem, kalınlığı gövdeye göre belirgin biçimde ince olan her çapak için çalışır. Uygulamada en sık karşılaşılan parça grupları:
- O-ringler ve sızdırmazlık contaları: Birleşim hattındaki çapak, sızdırmazlık yüzeyini doğrudan etkilediği için en kritik uygulamadır.
- Yağ keçeleri ve körükler: Metal insertli parçalarda bile elastomer kısım güvenle temizlenir.
- Silikon parçalar: Gıda, medikal ve mutfak ürünlerinde kullanılan silikon kalıp parçaları bıçakla işlenmesi en zor gruptur; kriyojenik yöntem burada belirgin avantaj sağlar.
- Teknik kauçuk parçalar: Titreşim takozları, burçlar, tamponlar ve küçük hortum bağlantıları.
Buna karşılık, çok kalın çapaklı veya tasarım gereği ince kanatçıklı parçalarda reçete dikkatle oluşturulmalıdır; aksi halde istenen ince bölgeler de kırılabilir.
Azot tüketimini düşürmek
Soğuk çapak almanın başlıca işletme gideri sıvı azottur. Tüketimi etkileyen etkenler haznenin yalıtımı, parçaların başlangıç sıcaklığı, tambur doluluk oranı ve çevrim süresidir. Prestij Endüstri bu noktada DKCM20 ön soğutma ünitesini önerir: parçalar asıl işlem haznesine girmeden önce bu ünitede kademeli olarak soğutulur. Ana makine daha küçük bir sıcaklık farkını kapatmak zorunda kaldığı için her çevrimde püskürtülen azot miktarı belirgin biçimde azalır ve çevrim süresi kısalır. Tüketimi düşüren diğer basit önlemler şunlardır:
- Tamburu reçetede öngörülen doluluk oranında yüklemek; yarım yükler birim parça başına azot maliyetini artırır.
- Parçaları kalıptan sıcak çıkar çıkmaz değil, ortam sıcaklığına indikten sonra işlemek.
- Hazne kapağını çevrimler arasında gereksiz yere açık tutmamak.
- Türbin ve granül kombinasyonunu doğru seçerek gereksiz uzun çevrimlerden kaçınmak.
Sonuç
Kriyojenik çapak alma, kauçuk ve silikon parçalarda tekrarlanabilir kalite, düşük işçilik ve parça hasarının olmaması gibi avantajlarıyla mekanik yöntemlerin yerini almıştır. Doğru reçete ve ön soğutma ile azot tüketimi kontrol altında tutulabilir. Prestij Endüstri, 1989'dan beri endüstriyel otomasyon ve 2010'dan beri kauçuk sektörüne yönelik makine üretimi deneyimiyle CDM serisini yerli olarak tasarlayıp üretmekte, kurulum sonrasında reçete oluşturma ve servis desteği sağlamaktadır.