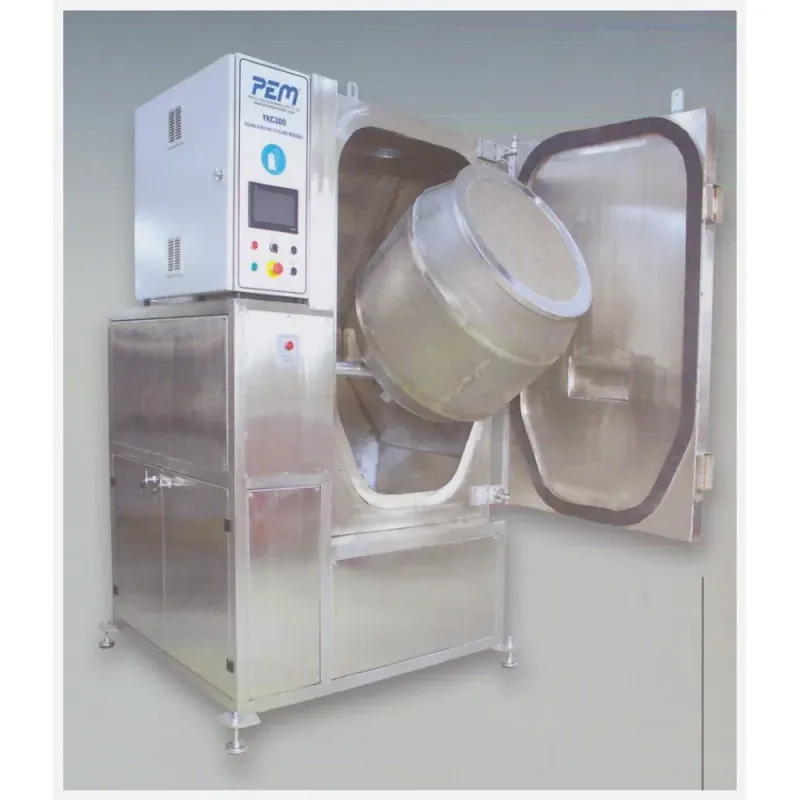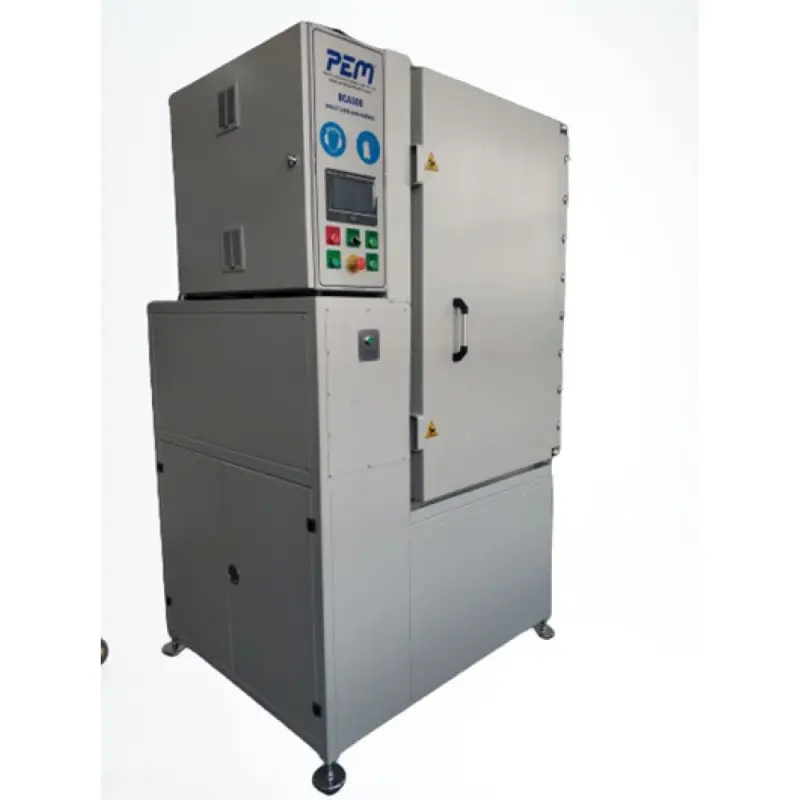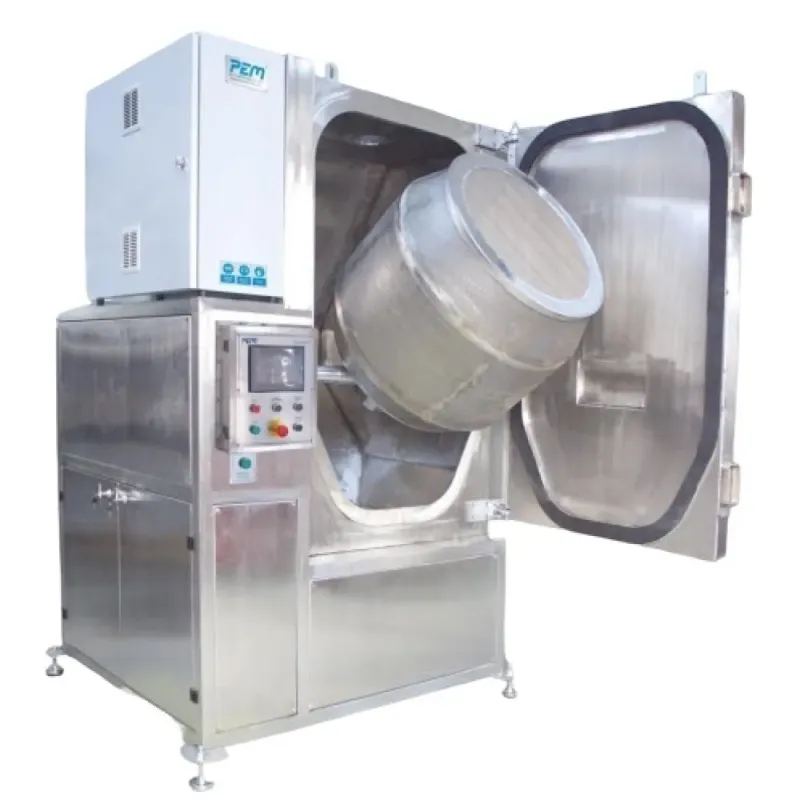
Galvano ve kaplama tesislerinde devirmeli kurutma makinesi
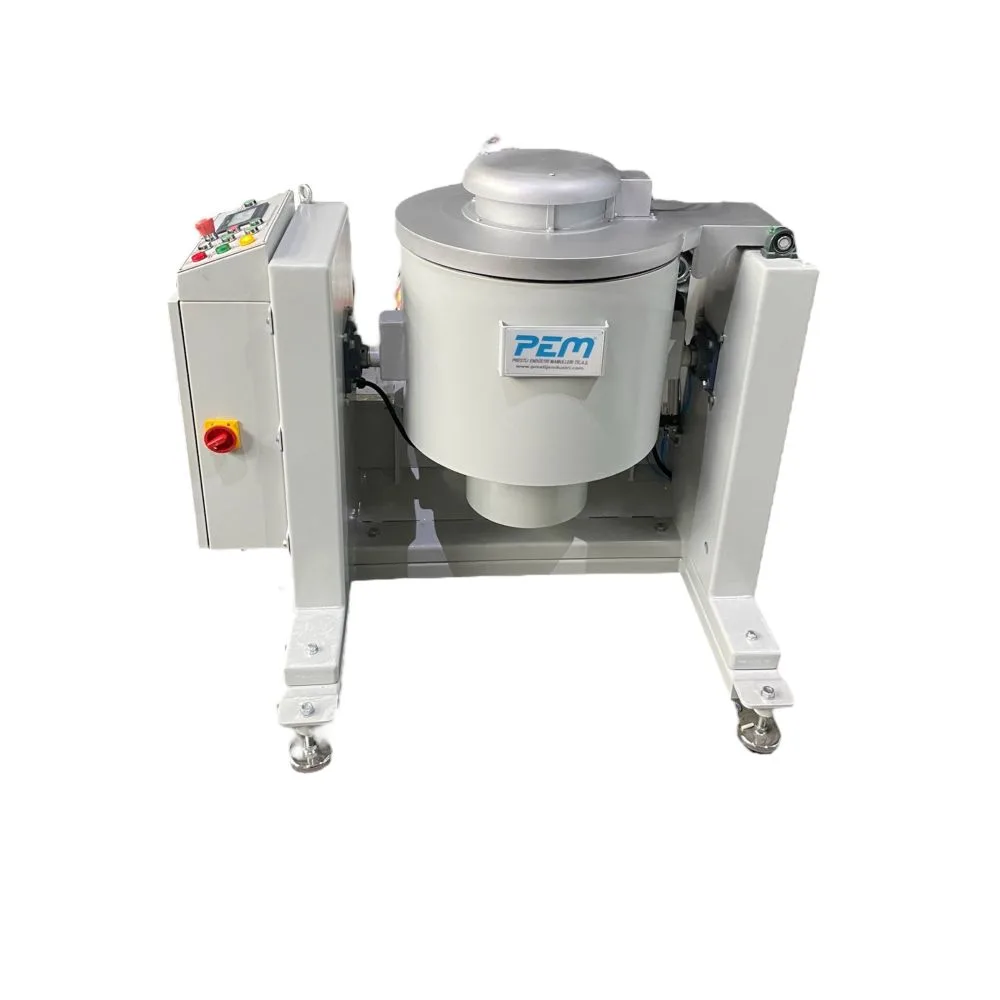
Kaplama banyosundan çıkan toka, somun ve cıvata gibi küçük parçalar hızla kurutulmazsa leke ve korozyon başlar. Devirmeli kurutma makinelerinin prensibini, delikli sepet ve ısıtma gücü seçimini, manuel ile yarı otomatik devirme farkını ve operasyon akışını anlatıyoruz.
Galvano ve kaplama tesislerinde kaplama banyosundan çıkan parçalar durulandıktan sonra ıslaktır. Toka, somun, cıvata, pul, perçin ve benzeri küçük parçalar bu haliyle bekletildiğinde yüzeyde su lekesi, akma izi ve hızlı korozyon başlangıcı görülür; özellikle çinko ve nikel kaplamalarda görünüm bozulur. Bu nedenle kurutma, kaplama hattının görünmeyen ama belirleyici son adımıdır. Devirmeli kurutma makineleri (DK serisi), dökme halde taşınan küçük parçaları hızlı ve homojen biçimde kurutmak için tasarlanmıştır.
Dökme parça kurutmanın zorluğu
Küçük parçalar yığın halinde kurutulduğunda suyun yüzeyden uzaklaşması zor olur. Parçaların birbirine temas ettiği noktalarda nem hapsolur, dış yüzey kuru görünürken iç bölümler ıslak kalır. Diş aralıkları, delik içleri ve toka menteşeleri suyu kılcal olarak tutar. Statik bir fırın bu sorunu çözemez; parçaların kurutma sırasında sürekli hareket etmesi gerekir.
Devirmeli kurutma prensibi
Makinede parçalar, delikli paslanmaz çelik bir sepete yüklenir. Sepet, kurutma sırasında döner ve parçaları sürekli karıştırır; aynı zamanda sepetin alt bölümünden ısıtılmış hava üflenir. Dönüş hareketi parçaların konumunu sürekli değiştirdiği için su, hem merkezkaç etkisiyle hem de sıcak hava akımıyla uzaklaştırılır. Çevrim sonunda sepet devrilir ve kuru parçalar bir kasaya ya da konveyöre boşaltılır.
Delikli sepet
Sepet, AISI 304 paslanmaz çelikten üretilir; kaplama kimyasallarının kalıntılarına ve ısıya dayanır. Delik çapı standart olarak Ø2 mm'dir; bu ölçü sıcak havanın serbestçe geçmesine izin verirken küçük somun ve pulların sepetten kaçmasını önler. Daha küçük parçalar için delik çapı projeye göre belirlenir.
Isıtma gücü
Isıtma elektrikli rezistanslarla yapılır. Gerekli güç, sepetin yükleme kapasitesine, parçaların kütlesine ve hedeflenen çevrim süresine göre seçilir. Kalın, ağır parçalar daha fazla ısı depolar ve ısıtma gücü buna göre artırılır. Sıcaklık kontrol panelinden ayarlanır ve kaplama türüne göre bir sınır belirlenir; örneğin pasivasyon katmanlı parçalarda aşırı sıcaklık kaplamanın görünümünü etkileyebileceği için daha ılımlı değerler tercih edilir.
Sepet devri
Dönüş hızı, parçaların sepet içinde yuvarlanmasını sağlayacak ancak birbirine çarparak kaplamayı çizmeyecek şekilde ayarlanır. Hassas yüzeyli tokalarda düşük devir, somun ve cıvata gibi dayanıklı parçalarda daha yüksek devir kullanılabilir. Devir ayarının kullanıcı tarafından değiştirilebilmesi, aynı makinede farklı ürün gruplarının işlenmesini mümkün kılar.
Manuel ve yarı otomatik devirme
DK serisi iki boşaltma yapısıyla sunulur:
- Manuel devirme: Çevrim bittiğinde operatör, kol yardımıyla sepeti devirir ve parçaları boşaltır. Yapı basittir, bakım gerektiren bileşen azdır; düşük ve orta adetli işletmelerde yeterlidir.
- Yarı otomatik devirme: Sepet, motor ya da pnömatik tahrikle bir buton komutuyla devrilir. Operatörün fiziksel yükü azalır, büyük sepetler güvenle boşaltılır ve çevrim süresi kısalır. Yüksek adetli ve vardiya boyunca sürekli çalışan hatlar için önerilir.
Seçim yapılırken günlük parti sayısı, sepetin dolu ağırlığı ve operatörün diğer işlerle ne kadar paylaşıldığı dikkate alınmalıdır. Ağır sepetlerin elle devrilmesi uzun vadede hem iş güvenliği hem de ergonomi açısından sorun oluşturur.
Operasyon akışı
- Kaplama ve son durulama banyosundan çıkan parçalar süzülmeye bırakılır; fazla su sepetin deliklerinden akar.
- Sepet makineye yerleştirilir ya da parçalar makineye bağlı sepete aktarılır.
- Kontrol panelinden sıcaklık, devir ve süre seçilir; sık işlenen ürünler için kayıtlı reçete çağrılır.
- Çevrim başlar: sepet döner, sıcak hava üflenir, nem egzozdan atılır.
- Süre dolduğunda ısıtma kapanır, kısa bir soğutma dönüşü uygulanır.
- Sepet devrilir, parçalar kasaya alınır ve bir sonraki parti yüklenir.
Bu akışın en kritik noktası, kaplama hattının hızıyla kurutma kapasitesinin dengelenmesidir. Kurutma darboğaz olduğunda ıslak parçalar beklemeye alınır ve leke riski artar. Bu nedenle sepet hacmi ve çevrim süresi, kaplama hattının saatlik parça çıkışına göre belirlenmelidir.
Sepet hacmi ve kapasite
Sepet hacmi seçilirken kaplama hattının bir partide ürettiği parça miktarı esas alınır. Kurutma sepetinin, kaplama sepetiyle ya da döner banyo tamburuyla aynı parti büyüklüğünü karşılaması, ara stok oluşmadan sürekli bir akış sağlar. Parçalar sepetin tamamını doldurmamalı, kurutma sırasında yuvarlanabilecek kadar boşluk kalmalıdır; aşırı dolu sepette alt katmanlar sıcak havayla yeterince temas etmez ve kurutma süresi uzar. Birden fazla kaplama hattı aynı kurutucuyu kullanacaksa, hatların toplam saatlik çıkışı ve kurutma çevrim süresi birlikte hesaplanarak tek büyük makine ile iki küçük makine seçenekleri karşılaştırılmalıdır.
Bakım ve kullanım ömrü
Paslanmaz sepet ve gövde, kaplama tesisinin nemli ve kimyasal yüklü ortamında uzun ömür sağlar. Düzenli olarak sepet deliklerinin tıkanıp tıkanmadığı, rezistansların ve fanın temizliği ve devirme mekanizmasının yağlama durumu kontrol edilmelidir. Yerli üretim bir makinede bu parçaların tamamı stoktan temin edilebildiği için planlı bakım dışındaki duruşlar kısa sürer.
Sonuç
Devirmeli kurutma makinesi, galvano ve kaplama tesislerinde küçük parçaların lekesiz ve homojen kurutulmasını sağlayarak kaplama kalitesini tamamlar. Manuel ya da yarı otomatik devirme, sepet devri ve ısıtma gücü, işletmenin hacmine göre seçilir. Prestij Endüstri, DK serisini kaplama hattının kapasitesine uygun olarak yapılandırır ve İstanbul'daki tesisinden servis ve yedek parça desteği sunar.