Tamburlu boya makinesi seçerken dikkat edilecekler
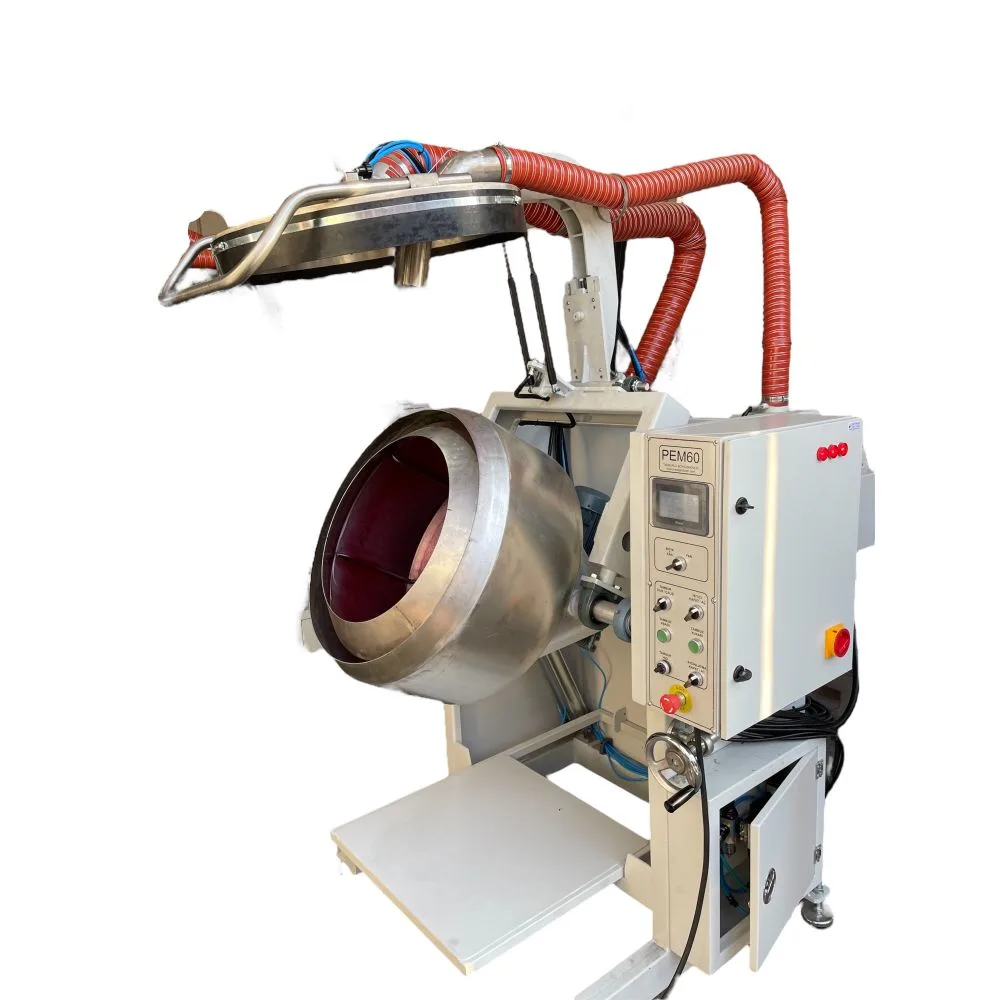
Toka, aksesuar ve bağlantı elemanı gibi küçük parçaların homojen boyanması için tamburlu boya makinesi seçerken tambur hacmi, açı, ısıtma, egzoz filtresi, boşaltma tipi ve boya besleme birlikte değerlendirilmelidir. PEM57, PEM60, PEM70 ve PEM80 arasındaki farkları da özetliyoruz.
Toka, kemer aksesuarı, düğme, perçin, vida ve klips gibi küçük parçaların tek tek boyanması pratik değildir. Askıya dizmek işçilik ister, püskürtme kabininde küçük parçalar kaybolur, sonuç da parçadan parçaya değişir. Tamburlu boya makineleri bu sorunu, parçaları dönen bir tambur içinde hareket ettirirken boyayı toplu halde uygulayarak çözer. Ancak her tamburlu makine her işe uymaz; doğru seçim için birkaç temel parametreyi birlikte değerlendirmek gerekir.
Tamburlu boyama nasıl çalışır?
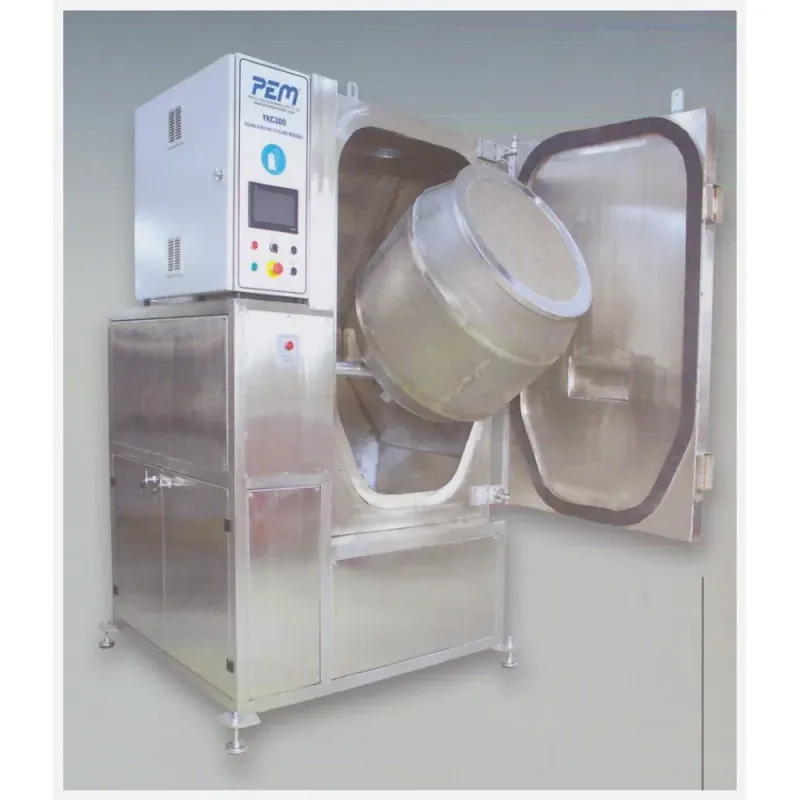
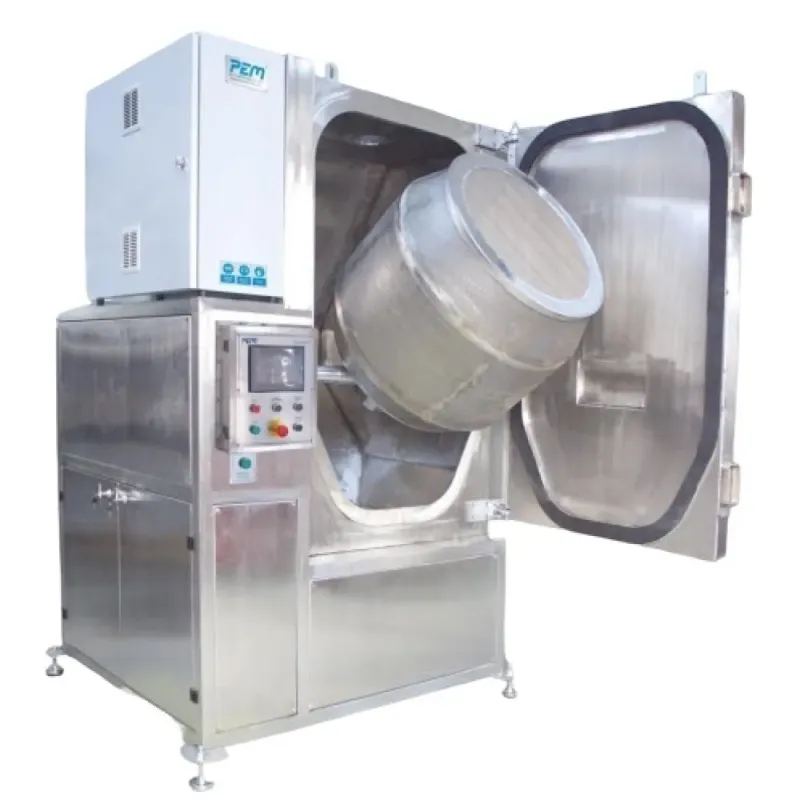
Parçalar eğimli bir tambura yüklenir. Tambur dönerken parçalar sürekli yer değiştirir ve her yüzey sırayla üste gelir. Bu sırada tambur ağzından püskürtülen boya parçaların üzerine yayılır; parçaların birbirine sürtünmesi boyayı ince bir film halinde dağıtır. Isıtılmış hava, kat atılırken aynı anda kurutma yapar; böylece parçalar birbirine yapışmadan çok katlı uygulama mümkün olur. Egzoz sistemi ise solvent buharını ve boya sisini ortamdan uzaklaştırır.
Seçimde değerlendirilecek parametreler
1. Tambur çapı ve hacmi
Tamburun toplam hacmi ile yükleme hacmi birbirinden farklı kavramlardır. Parçaların serbestçe yuvarlanabilmesi için tamburun yalnızca bir bölümü doldurulur; kalan boşluk parçaların hareket alanıdır. Prestij Endüstri'nin PEM serisinde bu ilişki açıkça görülür:
| Model | Tambur çapı | Tambur hacmi | Yükleme hacmi |
|---|---|---|---|
| PEM57 | 570 mm | 100 L | 10 L |
| PEM60 | 570 mm | 90 L | 12 L |
| PEM70 | 850 mm | 160 L | 40 L |
| PEM80 (çift tambur) | 800 / 570 mm | 140 / 100 L | İki bağımsız tambur |
Yükleme hacmi, bir partide kaç parça boyanabileceğini belirler. Vardiya başına hedeflenen parça sayısı ve bir çevrimin süresi birlikte hesaplanarak gereken yükleme hacmi bulunur. Küçük hacimli bir tambur, büyük partilerde çok sayıda çevrim gerektirir; gereğinden büyük tambur ise az parçayla verimsiz çalışır ve parçaların yeterince karışmamasına yol açar.
2. Tambur açısı
Tambur eğimi, parçaların tambur içinde nasıl yuvarlandığını doğrudan belirler. PEM makinelerinde açı genellikle 10° ile 45° arasında ayarlanabilir. Düşük açı parçaların daha derinde kalmasını ve birbirine yoğun sürtünmesini sağlar; hafif, yassı parçalarda tercih edilir. Yüksek açı ise parçaları tambur ağzına yaklaştırır, püskürtmeye ve sıcak havaya daha açık hale getirir. Ayarlanabilir açı, farklı parça tiplerini aynı makinede boyayan işletmeler için önemli bir esnekliktir.
3. Isıtma
Kat arası kurutma için tambura sıcak hava verilir. Isıtma gücü, parça kütlesine ve boya türüne göre belirlenmelidir. Metal parçalar ısıyı hızla alır ve verir; plastik parçalarda ise sıcaklığın malzemenin deformasyon sınırının altında kalması gerekir. Sıcaklık kontrolünün kademeli ve hassas olması, özellikle plastik toka ve aksesuarlarda sonuçların tekrarlanabilirliği açısından belirleyicidir.
4. Egzoz ve filtre
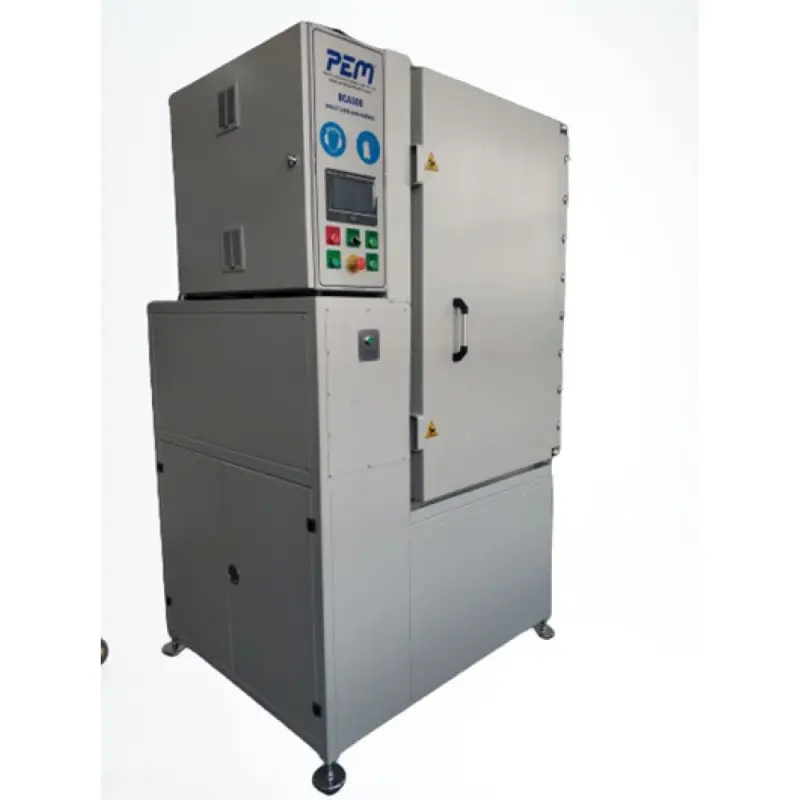
Boyama sırasında ortaya çıkan solvent buharı ve boya sisi hem çalışan sağlığı hem de boya kalitesi için uzaklaştırılmalıdır. Egzoz fanının kapasitesi tambur hacmiyle orantılı olmalı, filtre sınıfı ise kullanılan boyanın partikül yapısına uymalıdır. PEM serisinde standart olarak EN779 F5 sınıfı filtre kullanılır; bu filtre boya tozunun büyük bölümünü tutarak hem ortam havasını hem de fanı korur. Filtrelerin kolay değiştirilebilir olması günlük bakım süresini kısaltır.
5. Boşaltma: otomatik mi, manuel mi?
Çevrim bittiğinde parçaların tamburdan alınması gerekir. Manuel boşaltmada tambur operatör tarafından eğilir ve parçalar bir kasaya alınır; düşük adetli ve sık ürün değiştiren atölyeler için yeterlidir. Otomatik boşaltmada tambur programlı olarak devrilir ve parçalar bir konveyöre ya da kasaya dökülür; bu seçenek seri üretimde operatör bağımlılığını azaltır ve çevrim süresini kısaltır. Seçim, günlük parti sayısına ve hat otomasyonunun seviyesine göre yapılmalıdır.
6. Boya besleme
Boya, basınçlı kaptan ya da pompadan püskürtme tabancasına beslenir. Besleme sisteminin viskoziteye uygun olması, katın homojenliğini doğrudan etkiler. Çok renkli üretimde renk değişiminin ne kadar sürdüğü, besleme hattının temizlenebilirliğine bağlıdır. Ayrıca püskürtme süresi, ara bekleme ve kurutma süresinin reçete olarak kaydedilebilmesi, aynı ürünün her partide aynı sonuçla çıkmasını sağlar.
Modeller arasındaki genel farklar
PEM57 ve PEM60 benzer tambur çapına sahip, kompakt kapasiteli modellerdir; küçük aksesuar ve bağlantı elemanlarında orta ölçekli üretim için uygundur. PEM70, daha büyük tambur çapı ve belirgin biçimde yüksek yükleme hacmiyle seri üretim hatlarına yöneliktir. PEM80 ise iki ayrı tamburla aynı anda iki farklı ürünün ya da rengin işlenmesine olanak tanır; bu, renk değişimi kaybını azaltmak isteyen işletmeler için pratik bir çözümdür.
Karar verirken sorulacak sorular
- Günde kaç parça boyanacak ve parçaların ortalama boyutu nedir?
- Parçalar metal mi, plastik mi; sıcaklık sınırı var mı?
- Kaç farklı renk kullanılıyor ve renk değişimi ne sıklıkta yapılıyor?
- Boyama sonrası parçalar nereye gidiyor; konveyör, kasa ya da kurutma fırını?
- Ortamda yeterli egzoz çıkışı ve havalandırma var mı?
Bu soruların yanıtları, tambur hacminden boşaltma tipine kadar tüm seçimleri netleştirir. Prestij Endüstri, parça numuneleriyle deneme çevrimi yaparak uygun modeli belirlemeyi ve kurulum sonrasında reçete oluşturma desteği vermeyi tercih eder; yerli üretim sayesinde yedek parça ve servis sürekliliği de güvence altındadır.